Snapmaker U1 bekommt High-Flow-Upgrade: Neues Phaetus-Hotend verspricht bis zu 87 Prozent mehr Materialfluss
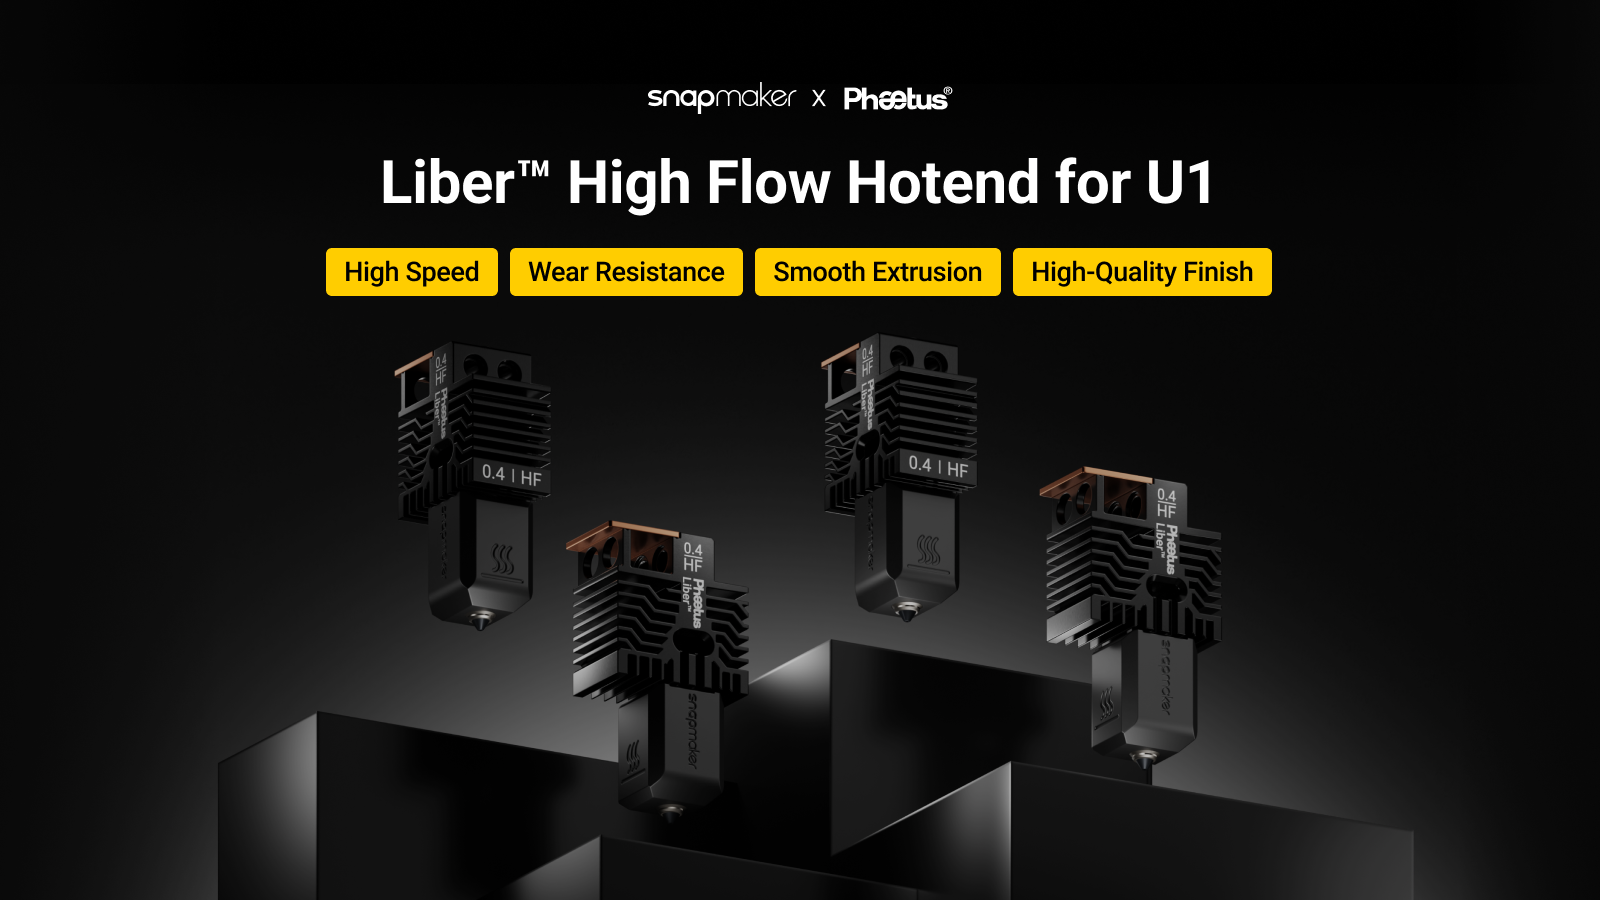
Der Snapmaker U1 bekommt ein interessantes Leistungsupgrade. Gemeinsam mit dem Extrusionsspezialisten Phaetus hat Snapmaker das neue Liber High Flow Hotend entwickelt. Das komplette Hotend-Modul wurde speziell für den Toolchanger-3D-Drucker konstruiert und soll vor allem bei großen Bauteilen, langen Außenwänden, breiten Infill-Bereichen und kleineren Serienproduktionen deutlich mehr Material pro Sekunde verarbeiten können.
Im Mittelpunkt steht der sogenannte Liber Split-Flow Melt Channel. Statt das Filament durch einen einzigen geraden Schmelzkanal zu führen, teilt Phaetus den Materialstrom intern auf mehrere Kanäle auf. Dadurch vergrößert sich die Oberfläche, über die Wärme in das Filament gelangt.
Das Ergebnis klingt auf dem Papier beachtlich: Gegenüber dem normalen Stainless Steel Hotend des Snapmaker U1 gibt der Hersteller je nach Material zwischen 43 und 87 Prozent mehr volumetrischen Durchfluss an.
Wichtig ist allerdings: 87 Prozent mehr Flow bedeuten nicht automatisch einen 87 Prozent schnelleren 3D-Druck. Wie groß der Vorteil tatsächlich ausfällt, hängt stark vom Modell und davon ab, ob die Schmelzleistung des Hotends überhaupt der limitierende Faktor ist.
Genau deshalb wäre das neue Hotend ein ausgesprochen interessantes Thema für einen unabhängigen Praxistest.
Liber teilt den Schmelzkanal auf
Das Herzstück des neuen Hotends ist Phaetus' Liber Split-Flow Melt Channel.
Bei einem klassischen Hotend wird das Filament durch einen vergleichsweise geradlinigen Kanal geführt, erhitzt, aufgeschmolzen und anschließend durch die Düse gedrückt.
Bei Liber wird dieser Weg intern auf mehrere kleinere Kanäle verteilt.
Dadurch steigt das Verhältnis zwischen Oberfläche und Volumen. Die Wärme kann schneller bis in den Kern des Filaments gelangen, wodurch bei gleicher Leistungsaufnahme mehr Kunststoff zuverlässig aufgeschmolzen werden soll.
Das ist insbesondere bei hohen Druckgeschwindigkeiten wichtig.
Ein Drucker kann seine theoretisch mögliche Bewegungsgeschwindigkeit schließlich nur dann ausnutzen, wenn das Hotend gleichzeitig genügend Material schmelzen kann.
Genau hier setzt Liber an.
66 Prozent mehr Flow mit PLA
Snapmaker und Phaetus haben das neue Hotend unter identischen Energiebedingungen mit dem normalen U1 Stainless Steel Hotend verglichen.
Die Hersteller nennen folgende Unterschiede:
| Material | zusätzlicher volumetrischer Flow |
|---|---|
| PLA | +66 %* |
| ABS | +87 %* |
| PETG HF | +43 %* |
*Herstellervergleich unter definierten Bedingungen.
Besonders groß fällt der Unterschied damit bei ABS aus.
Bei PLA sind 66 Prozent ebenfalls beachtlich, während PETG HF mit 43 Prozent den kleinsten – aber immer noch erheblichen – Zuwachs zeigt.
Diese Werte stammen allerdings direkt aus den Vergleichsmessungen von Snapmaker beziehungsweise Phaetus.
Für einen unabhängigen Test wäre deshalb interessant, den maximal stabilen Flow beider Hotends mit identischem Filament, identischer Temperatur und demselben U1 direkt zu vergleichen.
Bis zu 51,98 Prozent kürzere Druckzeit im Hersteller-Test
Phaetus nennt zusätzlich einen konkreten Druckvergleich.
Bei einem speziell ausgewählten großen Modell sank die Druckzeit laut Hersteller von 7 Stunden und 59 Minuten auf 3 Stunden und 50 Minuten.
Das entspricht einer Reduzierung um bis zu 51,98 Prozent.
Auch hier ist allerdings Vorsicht notwendig.
Dieses Ergebnis lässt sich nicht pauschal auf jedes Modell übertragen. Kleine Figuren, sehr detaillierte Oberflächen oder Drucke mit zahlreichen Toolwechseln werden möglicherweise deutlich weniger profitieren.
Große funktionale Bauteile mit langen Außenwänden und großflächigem Infill sind dagegen genau die Art von Modell, bei der ein High-Flow-Hotend seinen Vorteil ausspielen kann.
DLC-beschichtete Düse aus gehärtetem Stahl
Phaetus hat nicht nur den Schmelzkanal verändert.
Das Liber-Modul verwendet eine Düse aus gehärtetem Stahl mit DLC-Beschichtung.
DLC steht für Diamond-Like Carbon.
Die Beschichtung soll Verschleiß reduzieren und gleichzeitig die Oberflächeneigenschaften der Düse verbessern.
Phaetus nennt für das gehärtete Grundmaterial eine Härte von HV 725 bis 780.
Damit ist das Hotend konstruktiv deutlich aufwendiger als eine einfache Messingdüse.
Trotzdem sollte daraus nicht geschlossen werden, dass jedes abrasive Filament problemlos verarbeitet werden kann.
Vorsicht bei Carbon-, Glasfaser- und Holzfilamenten
Das ist ein besonders wichtiger Punkt, weil „gehärtete Düse“ schnell mit „für alle abrasiven Filamente geeignet“ gleichgesetzt wird.
Genau das ist beim Liber für den U1 nicht der Fall.
Als unterstützte Materialien werden unter anderem PLA, PETG, ABS, ASA, PA, PC und PVA genannt.
Von Carbonfaser- und glasfaserverstärkten Filamenten sowie Wood-Fill-Materialien wird dagegen abgeraten.
Auch TPU gehört nicht zu den Materialien, für die dieses High-Flow-System primär vorgesehen ist.
Der Grund liegt nicht allein bei der Düse, sondern insbesondere beim komplexeren geteilten Materialpfad. Partikel beziehungsweise problematisch förderbare Filamente können das Risiko einer Verstopfung erhöhen.
Für abrasive technische Materialien bleiben deshalb andere Hotend-Varianten interessanter.
Aktuell ausschließlich mit 0,4-mm-Düse
Das Liber High Flow Hotend wird zunächst ausschließlich mit einer 0,4-mm-Düse angeboten.
Die maximale Betriebstemperatur beträgt 300 Grad Celsius.
Interessant ist die Kompatibilität mit den normalen 0,4-mm-Hotends des U1.
Ein Liber kann gemeinsam mit normalen 0,4-mm-Hotends in den anderen Werkzeugköpfen verwendet werden.
Unterschiedliche Düsendurchmesser innerhalb desselben Druckjobs sind beim U1 aktuell dagegen nicht vorgesehen.
Wer also beispielsweise einen Werkzeugkopf mit 0,8 mm und einen weiteren mit 0,4 mm einsetzen möchte, kann daraus derzeit keinen normalen Multi-Tool-Druckjob zusammenstellen.
Vier Hotends ergeben beim U1 besonders viel Sinn
Der Snapmaker U1 besitzt vier voneinander unabhängige Werkzeugköpfe.
Genau deshalb bietet Snapmaker das Liber nicht nur einzeln, sondern auch als Viererpack an.
Wer alle vier Werkzeugköpfe umrüstet, kann bei einem Mehrfarben- beziehungsweise Multi-Material-Druck auf jedem Tool dieselbe High-Flow-Technik einsetzen.
Für einen normalen Druck ist das allerdings nicht zwingend notwendig.
Wer beispielsweise hauptsächlich einfarbige große Bauteile druckt, könnte zunächst lediglich einen Werkzeugkopf umrüsten und diesen für besonders hohe Materialdurchsätze verwenden.
Das macht den Einstieg vergleichsweise günstig.
Preise und Verfügbarkeit
Snapmaker nennt international folgende Preise:
| Variante | offizieller Preis |
|---|---|
| Liber High Flow Hotend einzeln | 34,99 US-Dollar |
| Liber High Flow Hotend 4-Pack | 119 US-Dollar |
| 4-Pack Launch-Angebot | zeitweise 99 US-Dollar |
Für Europa wird das Hotend ebenfalls angeboten.
Zum Zeitpunkt unserer Recherche wurde für ein einzelnes Hotend ein Preis von rund 38,99 Euro und für das Viererpack rund 109 Euro genannt.
Da Snapmaker ausdrücklich darauf hinweist, dass Preise regional variieren können und zum Marktstart Aktionen laufen, sollte der aktuelle Preis unmittelbar vor dem Kauf noch einmal im europäischen Shop geprüft werden.
Der Verkauf startete am 22. September 2026.
Was bringt High Flow beim U1 wirklich?
Gerade beim Snapmaker U1 ist die Kombination interessant.
Der U1 verwendet vier unabhängige Werkzeugköpfe und kann dadurch Farben beziehungsweise Materialien wechseln, ohne bei jedem Wechsel lange Filamentwege zurückziehen und neu laden zu müssen.
Das reduziert bereits die Zeitverluste bei Multi-Color-Drucken.
Ein High-Flow-Hotend greift an einer anderen Stelle an.
Wenn lange Außenwände oder große Infill-Bereiche gedruckt werden, kann irgendwann nicht mehr die Mechanik des Druckers, sondern die Menge des pro Sekunde zuverlässig geschmolzenen Kunststoffs das Geschwindigkeitslimit darstellen.
Genau dieses Limit versucht Liber zu verschieben.
Das macht die Kombination aus Toolchanger und High Flow besonders für größere Mehrfarbenmodelle interessant.